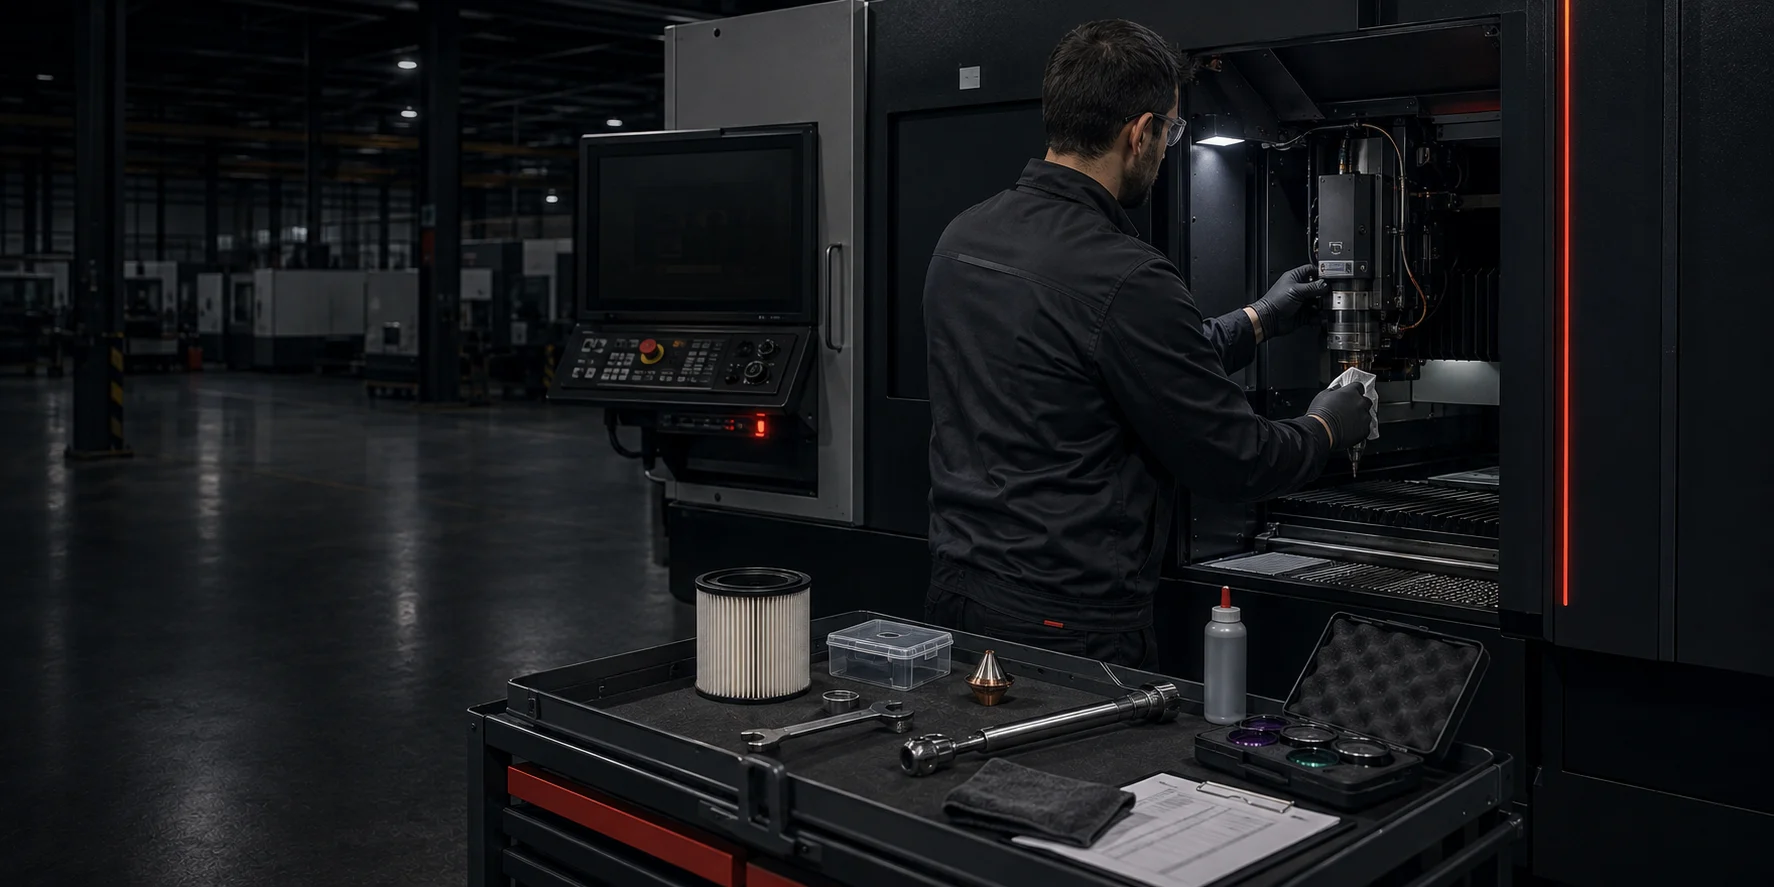
Üretim makinelerinde bakımın amacı yalnızca arıza meydana geldiğinde sistemi yeniden çalıştırmak değildir. Periyodik bakım; aşınma, kirlilik, gevşeme ve ayar bozulmalarını arızaya dönüşmeden tespit ederek makinenin kullanılabilirliğini ve üretim kalitesini korumayı hedefler.
Planlanmış kısa bir bakım duruşu, ne zaman sona ereceği bilinmeyen bir arıza duruşundan çok daha yönetilebilirdir. Düzenli bakım aynı zamanda yedek parça ihtiyacının önceden planlanmasına ve üretim programının korunmasına yardımcı olur.
Plansız duruş neden pahalıdır?
Makine durduğunda yalnızca o süre içindeki üretim kaybedilmez. Operatör bekler, sonraki operasyonlar malzemesiz kalır, teslimatlar gecikebilir ve acil fason üretim gerekebilir. Arızanın kritik bir parçaya zarar vermesi hâlinde onarım maliyeti de artar.
Duruş maliyeti değerlendirilirken kaybedilen katkı, devam eden işçilik, fazla mesai, lojistik değişiklikleri ve gecikme riski birlikte ele alınmalıdır.
Periyodik bakım hangi alanları kapsar?
Temizlik ve çalışma ortamı
Toz, metal partikülü, duman ve yağ kalıntıları sensörleri, fanları, filtreleri ve hareketli parçaları etkileyebilir. Elektrik panosu çevresi, hava girişleri, kılavuzlar ve çalışma alanı belirlenen aralıklarla temizlenmelidir. Temizlik yöntemi ekipmana zarar vermeyecek şekilde seçilmelidir.
Yağlama sistemi
Kılavuzlar, vidalı miller, kremayer-pinyon ve diğer hareket elemanları doğru tipte ve yeterli miktarda yağlama ister. Otomatik yağlama sistemi bulunması kontrol ihtiyacını ortadan kaldırmaz; hazne seviyesi, hatlar ve dağıtım noktaları izlenmelidir.
Optik ve kesim bileşenleri
Lazer sistemlerinde koruyucu cam, nozül ve kesim kafası düzenli kontrol edilmelidir. Kirli veya hasarlı optik elemanlar kesim kalitesini düşürebilir ve daha büyük hasarlara yol açabilir. Nozül merkezleme ve yükseklik algılama kontrolleri de bakım planının parçasıdır.
Spindle ve takım tutucular
CNC sistemlerinde spindle sesi, sıcaklığı, titreşimi ve takım salgısı takip edilmelidir. Pens ve takım tutuculardaki kir veya aşınma yüzey kalitesini etkiler. Takımlar belirlenen ömür veya ölçülen aşınma değerine göre değiştirilmelidir.
Soğutma, hava ve gaz sistemleri
Soğutucu seviyesi, filtreler, hortumlar, bağlantılar ve sıcaklık değerleri düzenli kontrol edilmelidir. Basınçlı hava ve gaz hatlarındaki kaçaklar hem maliyeti artırır hem de proses kararlılığını bozar.
Elektrik ve güvenlik sistemleri
Acil durdurma butonları, kapı sensörleri, ışık bariyerleri, topraklama ve güvenlik devreleri planlı olarak test edilmelidir. Elektrik panosu içindeki gevşek bağlantı veya aşırı ısınma belirtileri yalnızca yetkili personel tarafından kontrol edilmelidir.
Günlük, haftalık ve dönemsel bakım
| Periyot | Örnek kontroller |
|---|---|
| Her vardiya / günlük | Görsel kontrol, temizlik, sarf durumu, sıvı ve yağ seviyeleri, olağan dışı ses |
| Haftalık | Filtreler, bağlantılar, hareket alanı, nozül veya takım tutucu, emiş sistemi |
| Aylık | Yağlama dağıtımı, mekanik bağlantılar, hava-gaz kaçakları, güvenlik fonksiyonları |
| Dönemsel | Eksen doğruluğu, spindle veya kesim kafası, elektrik panosu, soğutma sistemi ve üretici kontrolleri |
Gerçek bakım aralıkları; makine tipi, çalışma süresi, ortam ve üretici talimatlarına göre belirlenmelidir. Genel bir liste, makinenin kendi bakım kılavuzunun yerine geçmez.
Bakım kayıtları neden önemlidir?
Her bakımda tarih, çalışma saati, yapılan işlem, değişen parça, ölçüm sonucu ve sorumlu kişi kaydedilmelidir. Aynı bileşenin sık arızalanması veya sıcaklık değerinin zaman içinde yükselmesi gibi eğilimler ancak düzenli kayıtla görülebilir.
Kayıtlar aynı zamanda yedek parça stoğunun ve planlı servis zamanlarının belirlenmesine yardımcı olur.
Operatörün rolü
Operatör, makineyi her gün gözlemleyen kişidir ve olağan dışı ses, titreşim, koku veya kalite değişikliğini ilk fark eden kişidir. Bu nedenle operatör kontrol listeleri kısa, anlaşılır ve uygulanabilir olmalıdır.
Operatör bakımı ile yetkili teknik servis işlemleri birbirinden ayrılmalıdır. Elektrik, lazer kaynağı, basınçlı sistemler veya güvenlik devreleri üzerinde yetkisiz müdahale yapılmamalıdır.
Yedek parça planı nasıl yapılır?
Sarf parçaları, kritik yedekler ve uzun teslim süreli bileşenler ayrı sınıflandırılabilir. Nozül, filtre veya kesici takım gibi sık kullanılan parçalar tüketim hızına göre stoklanmalıdır. Üretimi tamamen durdurabilecek kritik parçalar için tedarik süresi ve alternatif destek planı değerlendirilmelidir.
Bakımın başarısı nasıl ölçülür?
- Plansız duruş süresi ve sayısı
- Arızalar arasındaki ortalama çalışma süresi
- Ortalama onarım süresi
- Bakım planına uyum oranı
- Fire ve yeniden işleme oranı
- Sarf tüketimindeki değişim
Sonuç: Periyodik bakım, üretimi durduran bir zorunluluk değil; daha büyük ve belirsiz duruşları önleyen bir üretim faaliyetidir. Kılavuza dayalı bakım planı, eğitimli operatör, düzenli kayıt ve doğru yedek parça stoğu birlikte uygulandığında makinenin güvenilirliği ve proses kalitesi güçlenir.