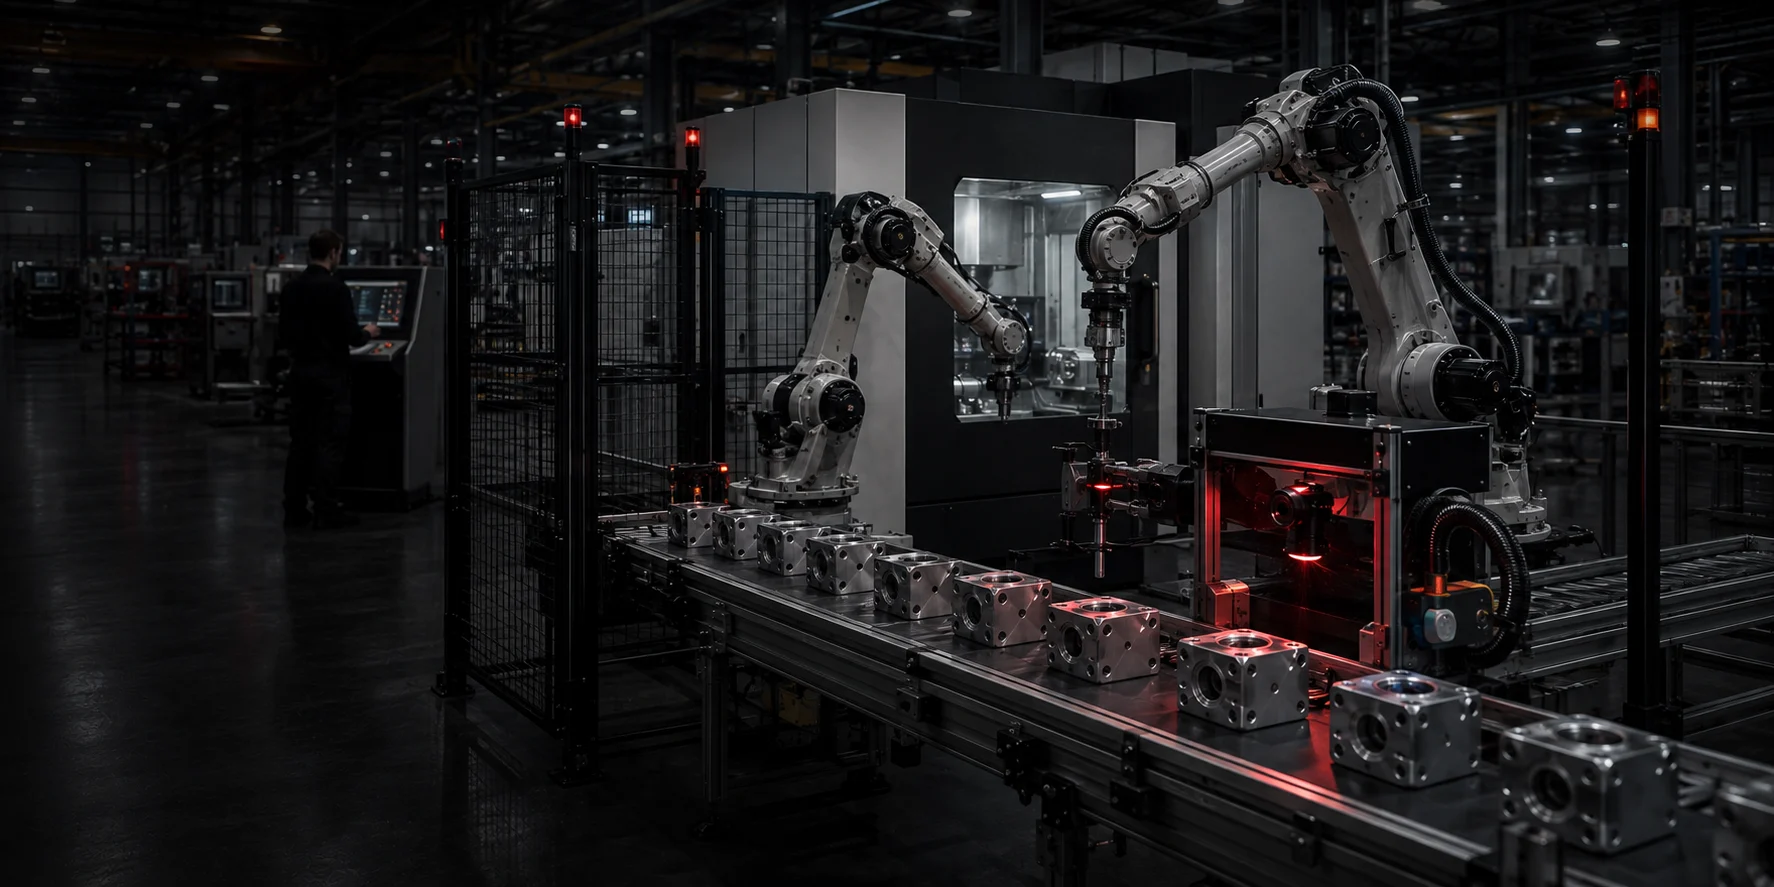
Üretimde otomasyon; malzeme hareketi, işleme, ölçüm, kalite kontrol ve veri toplama gibi faaliyetlerin sensörler, kontrol sistemleri, yazılımlar ve mekanik ekipmanlarla belirli kurallara göre yürütülmesidir. Amaç yalnızca insan emeğini azaltmak değil; süreci daha kararlı, ölçülebilir ve tekrarlanabilir hâle getirmektir.
Başarılı otomasyon, tek başına robot veya hızlı bir makine satın almak anlamına gelmez. Darboğazların analiz edilmesi, standart iş akışının kurulması ve insanların yeni sistemdeki rolünün doğru tanımlanması gerekir.
Otomasyon hangi seviyelerde uygulanabilir?
Tek işlem otomasyonu
Bir sensörle parça kontrolü, otomatik takım değiştirme veya otomatik yağlama gibi belirli bir görevin makine tarafından yürütülmesidir. Genellikle sınırlı yatırım ile başlar ve hızlı kazanım sağlayabilir.
Makine çevresi otomasyonu
Otomatik yükleme-boşaltma, palet değiştirme, levha stoklama, parça ayırma veya robotik besleme bu seviyeye girer. Amaç makinenin boşta bekleme süresini azaltmak ve operatörün tekrarlayan işlerini hafifletmektir.
Hücre ve hat otomasyonu
Birden fazla makine, robot, konveyör ve kalite istasyonunun ortak üretim akışında çalışmasıdır. Parçanın istasyonlar arasında nasıl hareket edeceği ve hatanın hangi noktada durdurulacağı önceden tanımlanır.
Dijital üretim yönetimi
Makine durumu, çevrim süresi, üretim adedi, arıza ve kalite verilerinin merkezi sistemlerde izlenmesidir. Bu katman, fiziksel otomasyonun performansını ölçülebilir hâle getirir.
Otomasyonun temel faydaları
Tekrarlanabilir üretim
Standart görevlerin aynı sıra ve parametrelerle uygulanması, operatöre bağlı değişkenliği azaltabilir. Özellikle yüksek adetli üretimde parça kalitesinin vardiyalar arasında korunmasına yardımcı olur.
Daha yüksek kullanılabilirlik
Makinenin malzeme veya operatör beklediği süreler azaltıldığında toplam üretim artabilir. Otomasyonun başarısı yalnızca makinenin anlık hızıyla değil, vardiya boyunca üretimde kaldığı süreyle ölçülmelidir.
İş güvenliği ve ergonomi
Ağır, sıcak, keskin veya tekrarlayan parçaların taşınması otomatikleştirildiğinde çalışanların maruz kaldığı fiziksel risk azaltılabilir. Bununla birlikte robot ve otomatik hatlar yeni güvenlik riskleri oluşturduğu için alan koruması, güvenlik sensörleri ve prosedürler doğru tasarlanmalıdır.
İzlenebilirlik
Üretim verisinin otomatik toplanması; hangi parçanın ne zaman, hangi parametrelerle ve hangi sonuçla üretildiğinin takip edilmesini kolaylaştırır. Sorun oluştuğunda kök neden analizi daha hızlı yapılabilir.
Otomasyon her zaman daha hızlı üretim demek midir?
Hayır. Kötü tasarlanmış bir otomasyon sistemi, mevcut darboğazı daha hızlı besleyebilir veya küçük bir arızanın bütün hattı durdurmasına neden olabilir. Ürün çeşitliliği çok yüksek ve adetler çok düşükse, sık değişim gerektiren katı bir otomasyon yapısı verimsiz olabilir.
Otomasyon kararı öncesinde çevrim süresi, ürün değişim sıklığı, arıza etkisi, bakım yetkinliği ve beklenen sipariş hacmi analiz edilmelidir.
Önce darboğazı bulun
Bir üretim hattının kapasitesi çoğunlukla en yavaş veya en değişken süreç tarafından sınırlandırılır. Otomasyon yatırımı darboğaz olmayan bir istasyona yapılırsa ara stok artabilir fakat toplam çıkış değişmeyebilir.
- Mevcut üretim akışını adım adım haritalandırın.
- Çevrim, bekleme, taşıma ve değişim sürelerini ölçün.
- Kalite kayıplarının ve duruşların yoğunlaştığı noktaları belirleyin.
- En yüksek etkiyi sağlayacak küçük otomasyon adımını seçin.
- Pilot uygulamanın sonucunu ölçmeden hattın tamamına yaymayın.
Esneklik neden önemlidir?
Ürün çeşitliliği olan işletmelerde fikstürlerin, programların ve tutucuların hızlı değişebilmesi gerekir. Modüler hücreler ve yeniden programlanabilir robotlar, gelecekteki ürün değişikliklerine uyum sağlamayı kolaylaştırabilir.
Esnekliğin bedeli bazen daha yüksek ilk yatırım veya daha karmaşık programlamadır. Bu maliyet, ürün yaşam süresi ve beklenen varyasyonlarla birlikte değerlendirilmelidir.
İnsan otomasyonun neresinde?
Otomasyon operatörün rolünü ortadan kaldırmaktan çok dönüştürür. Tekrarlayan fiziksel görevlerin yerini proses izleme, program yönetimi, kalite kontrol, bakım ve problem çözme alabilir. Bu nedenle eğitim bütçesi otomasyon projesinin ayrılmaz parçasıdır.
Sistemin olağan dışı durumda nasıl durdurulacağı, hatanın nasıl güvenli biçimde giderileceği ve yeniden başlatma yetkisinin kimde olduğu açıkça tanımlanmalıdır.
Başarı hangi göstergelerle ölçülür?
- Uygun parça adedi ve üretim hızı
- Makine kullanılabilirliği
- Çevrim ve ürün değişim süresi
- Fire ve yeniden işleme oranı
- Operatör başına üretim
- Enerji ve sarf tüketimi
- Plansız duruş süresi
- İş güvenliği olayları ve ergonomi göstergeleri
Kademeli otomasyon yaklaşımı
En güvenli yol, ölçülebilir bir sorunla başlayıp sistemi aşamalı büyütmektir. Önce veri toplama veya otomatik parça bağlama gibi sınırlı bir uygulama devreye alınabilir. Sonuç doğrulandıktan sonra malzeme besleme, robotik taşıma ve hat entegrasyonu eklenebilir.
Sonuç: Otomasyonun değeri, ne kadar teknoloji kullanıldığıyla değil; güvenli şekilde ne kadar kararlı üretim sağladığıyla ölçülür. Süreci analiz eden, insanı sisteme dahil eden ve sonuçları verilerle takip eden işletmeler otomasyondan daha sürdürülebilir fayda elde eder.