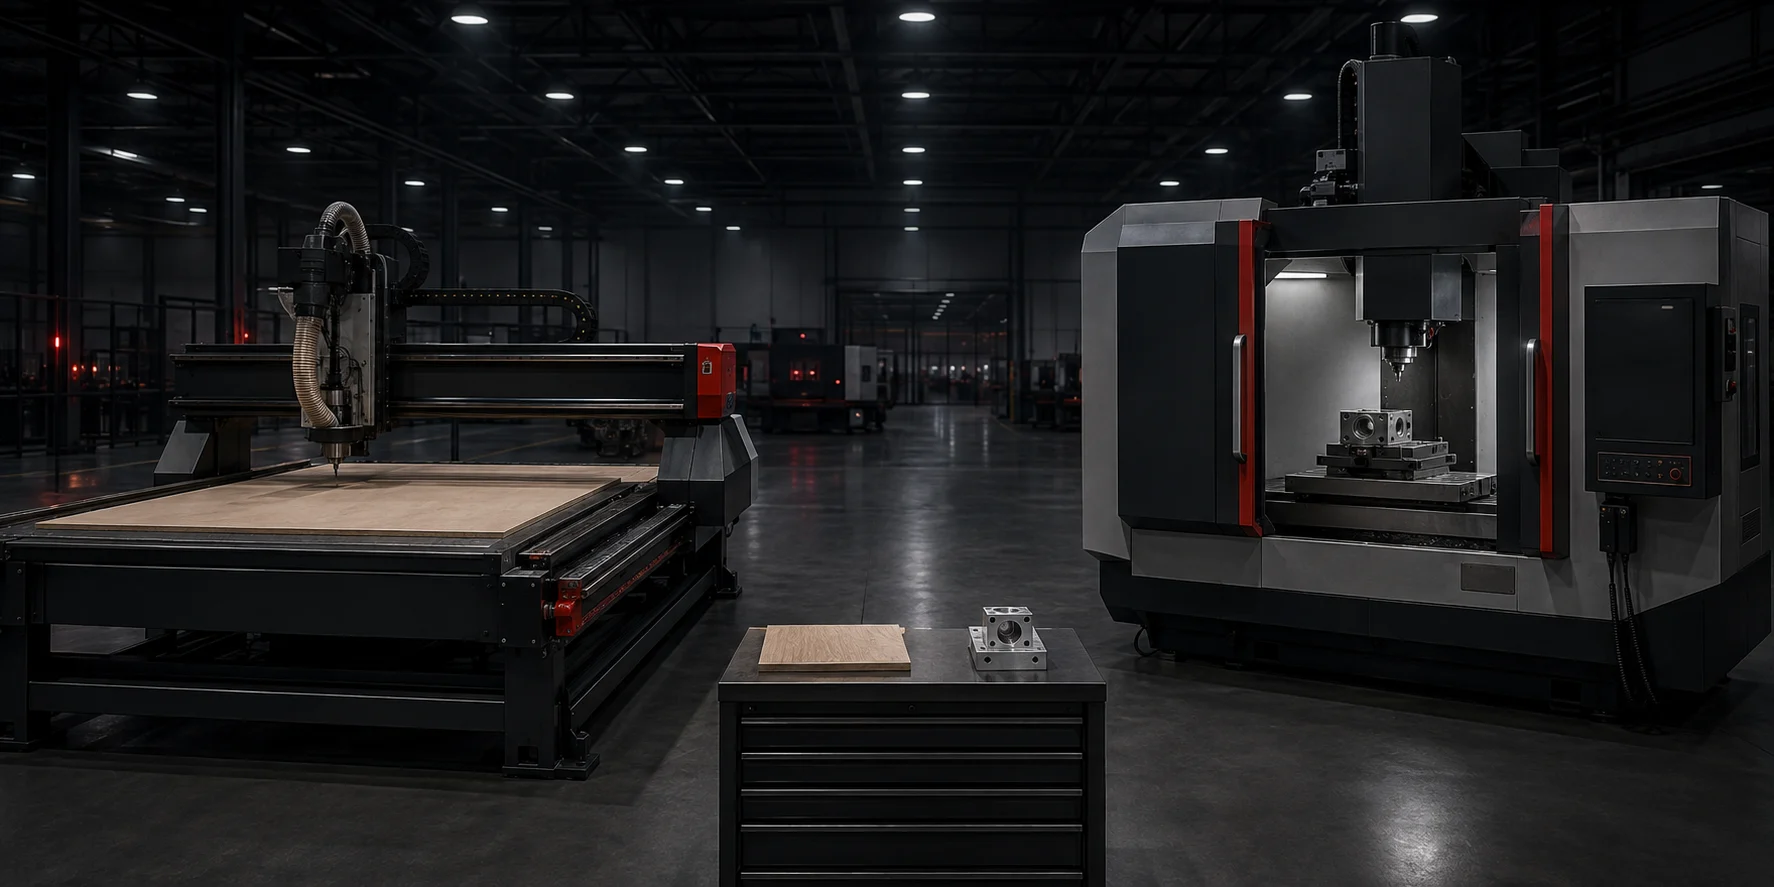
CNC router ve CNC işleme merkezi, bilgisayar kontrollü talaşlı imalat sistemleridir. İkisi de kesici takımı belirlenen koordinatlarda hareket ettirir; ancak gövde yapısı, spindle karakteri, eksen düzeni, hedeflenen malzemeler ve hassasiyet beklentisi bakımından farklı amaçlara hizmet eder.
Doğru sistemi seçebilmek için yalnızca “hangi makine daha güçlü?” sorusuna değil, üretilecek parçanın malzemesine, geometrisine, toleransına ve çevrim süresine bakmak gerekir.
CNC router hangi üretimler için tasarlanır?
CNC routerlar çoğunlukla geniş levha malzemeleri yüksek devirli kesici takımlarla işlemek için kullanılır. Büyük çalışma alanı, vakum tabla, yüksek eksen hızı ve kolay yükleme özellikleri öne çıkar. Ahşap, MDF, plastik, akrilik, kompozit ve uygun şartlarda alüminyum gibi malzemelerde verimli çalışabilir.
Mobilya panelleri, reklam ürünleri, kompozit cephe parçaları, kalıp modelleri ve geniş yüzeyli prototipler tipik uygulamalardır.
CNC işleme merkezi hangi üretimler için tasarlanır?
CNC işleme merkezleri, metal parçalar üzerinde delme, frezeleme, kılavuz çekme, cep boşaltma ve hassas yüzey işleme operasyonlarını gerçekleştirmek üzere tasarlanır. Rijit gövde, kontrollü tork, takım magazini, soğutma sistemi ve talaş yönetimi temel özellikler arasındadır.
Makine parçaları, kalıp elemanları, otomotiv bileşenleri, bağlantı parçaları ve hassas fikstürler bu sistemlerin yaygın uygulamalarıdır.
Temel farklar
| Kriter | CNC router | CNC işleme merkezi |
|---|---|---|
| Öncelikli malzemeler | Ahşap, plastik, kompozit, hafif metaller | Çelik, paslanmaz, alüminyum ve mühendislik metalleri |
| Gövde karakteri | Geniş alan ve hızlı hareket odaklı | Yüksek rijitlik ve kesme kuvveti odaklı |
| Spindle yapısı | Genellikle yüksek devir | Devir ile birlikte yüksek tork kapasitesi |
| Parça bağlama | Vakum tabla, kelepçe veya özel fikstür | T-kanal, mengene, palet veya hassas fikstür |
| Talaş ve soğutma | Toz emişi veya uygulamaya özel tahliye | Yoğun soğutma sıvısı ve talaş konveyörü |
| Tipik parça yapısı | Geniş, yassı veya levha tabanlı | Üç boyutlu ve hassas metal parça |
Rijitlik ve kesme kuvveti
Çelik gibi zor işlenen malzemelerde yüksek kesme kuvvetleri oluşur. İşleme merkezinin ağır gövdesi, kılavuzları ve tahrik sistemi bu kuvvetleri kontrol etmek için tasarlanır. CNC router ise çoğunlukla daha düşük kesme kuvvetiyle geniş alanda hızlı hareket etmeye odaklanır.
Bu fark, routerın hassas olmadığı anlamına gelmez. Uygun malzeme ve doğru takım koşullarında yüksek tekrarlanabilirlik sağlayabilir. Ancak ağır talaş kaldırma ve çok sıkı metal toleransları söz konusu olduğunda işleme merkezi daha uygun bir temel sunar.
Spindle devri ve tork
Router spindleları genellikle küçük çaplı takımları yüksek devirde çalıştırır. Ahşap, plastik ve alüminyum levha işlemede bu yapı avantajlıdır. İşleme merkezi spindleı ise farklı çaplarda takımlarla düşük ve orta devirlerde de yeterli tork sağlamaya odaklanır.
Takımın yalnızca dönmesi değil, yük altında devrini koruyabilmesi önemlidir. İş parçası malzemesi ve kaldırılacak talaş miktarı, gerekli torku belirler.
Takım değiştirme ve proses çeşitliliği
Her iki makine tipi de otomatik takım değiştirme sistemiyle donatılabilir. CNC routerda bu özellik farklı kesim, kanal ve delme takımlarının art arda kullanılmasını sağlar. İşleme merkezinde takım magazini, çok operasyonlu parçaların tek bağlamada tamamlanmasının temel unsurlarındandır.
Takım ölçüm probu, parça sıfırlama probu ve kırık takım kontrolü gibi donanımlar, süreç güvenilirliğini artırabilir.
Hassasiyet ve yüzey kalitesi
Hassasiyet yalnızca kontrol sisteminin çözünürlüğüne bağlı değildir. Gövde rijitliği, termal kararlılık, kılavuzlar, vidalı miller veya kremayer sistemi, takım salgısı, fikstür ve ortam sıcaklığı birlikte etkilidir.
Geniş bir kompozit panelin kontur kesimiyle hassas bir çelik kalıp elemanının yüzey işlemesi aynı gereksinime sahip değildir. Bu nedenle katalogdaki tek bir hassasiyet değeri yerine, gerçek parçadaki tolerans ve yüzey beklentisi değerlendirilmelidir.
Hangisi seçilmeli?
- Geniş levha, yüksek hız ve malzeme çeşitliliği öncelikliyse CNC router değerlendirilebilir.
- Çelik parça, yüksek kesme kuvveti ve dar toleranslar öncelikliyse CNC işleme merkezi daha uygundur.
- Alüminyum işlenecekse parça geometrisi, talaş miktarı ve tolerans seviyesi seçimi belirler.
- Her iki sistemde de gerçek numune işleme sonucu, teorik karşılaştırmadan daha değerlidir.
Yatırım öncesi kontrol listesi
Parçaların teknik resimlerini, malzeme listesini, yıllık adetleri, kritik toleransları ve hedeflenen çevrim süresini hazırlayın. Takım, fikstür, CAM yazılımı, soğutma, talaş tahliyesi ve operatör eğitimi maliyetlerini yatırım hesabına dahil edin. Makineyi yalnızca mevcut işe değil, öngörülebilir ürün çeşitliliğine göre de değerlendirin.
Sonuç: CNC router ile CNC işleme merkezi birbirinin doğrudan alternatifi değildir. Her biri farklı malzeme ve üretim öncelikleri için geliştirilmiştir. Doğru seçim, parça ailesinin teknik ihtiyaçlarını makinenin mekanik karakteriyle eşleştirmekten geçer.