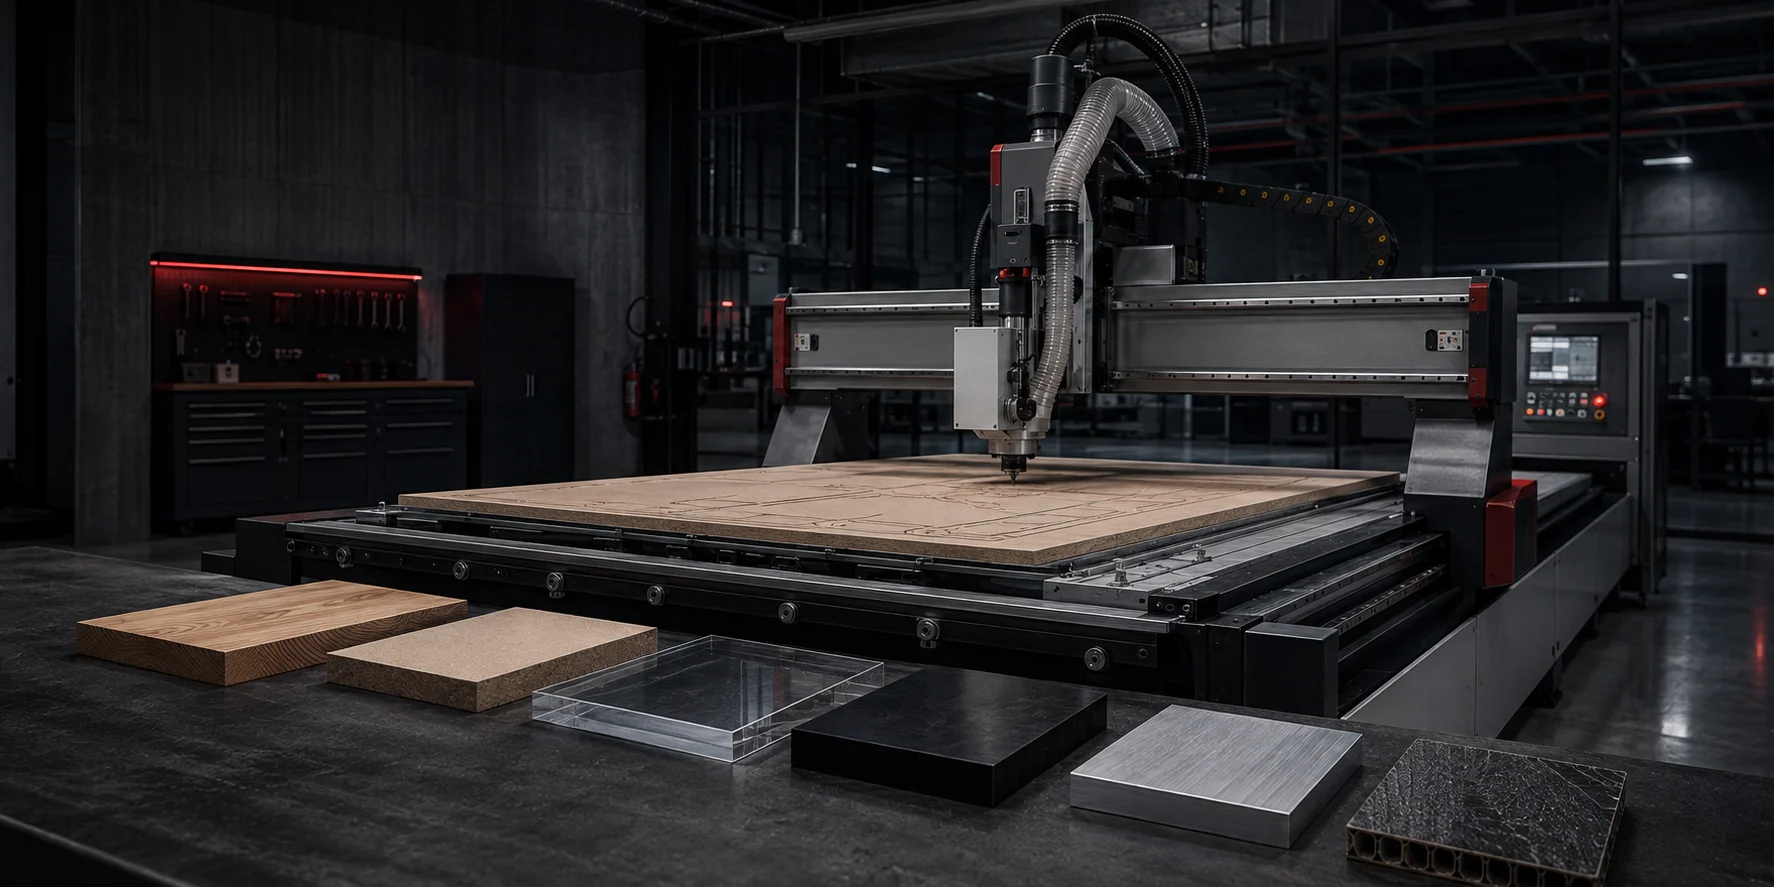
CNC router; kesici takımın bilgisayar kontrollü eksenler üzerinde hareket ederek levha veya blok malzemeyi kesmesini, kanal açmasını, delmesini ve şekillendirmesini sağlayan bir üretim sistemidir. Mobilyadan reklama, kompozit işlemeden prototip üretimine kadar geniş bir kullanım alanına sahiptir.
“CNC” hareketlerin sayısal olarak kontrol edildiğini, “router” ise yüksek devirli bir kesici takımın malzeme üzerinden talaş kaldırdığını ifade eder. Sonucun kalitesi; gövde rijitliği, spindle seçimi, takım, bağlama yöntemi, hareket sistemi ve doğru kesim parametrelerinin birlikte çalışmasına bağlıdır.
CNC router nasıl çalışır?
İşlenecek parçanın çizimi CAD yazılımında hazırlanır. CAM yazılımı bu geometriyi takım yollarına dönüştürür ve kullanılacak takım, paso derinliği, ilerleme hızı ile spindle devri belirlenir. Oluşturulan program CNC kontrol ünitesine aktarılır.
Malzeme tabla üzerine sabitlendikten sonra kesici takım X, Y ve Z eksenlerinde programlanan yolu takip eder. Bazı sistemlerde döner eksen veya ek işleme kafaları kullanılarak silindirik ve daha karmaşık parçalar da işlenebilir.
CNC router hangi işlemleri yapabilir?
- Dış ve iç kontur kesimi
- Kanal ve cep boşaltma
- Delik delme
- Yüzey düzeltme
- V kanal ve pah açma
- Kabartma ve üç boyutlu yüzey işleme
- Yazı, desen ve gravür
- Kompozit panel katlama kanalı hazırlama
İşlenebilen başlıca malzemeler
Ahşap ve ahşap türevleri
Masif ahşap, MDF, suntalam, kontrplak ve benzeri levhalar CNC router uygulamalarının önemli bölümünü oluşturur. Mobilya parçaları, kapaklar, dekoratif paneller, kalıplar ve iç mekân elemanları üretilebilir. Talaş tahliyesi ve uygun emiş sistemi, yüzey kalitesi ile çalışma ortamı açısından önemlidir.
Plastik ve akrilik
Akrilik, PVC köpük levha, polikarbonat ve çeşitli mühendislik plastikleri uygun takımla işlenebilir. Isı birikimini önlemek için takım geometrisi, devir ve ilerleme doğru dengelenmelidir. Aksi hâlde malzeme eriyebilir veya kesiciye yapışabilir.
Alüminyum ve hafif metaller
Makinenin rijitliği, spindle gücü ve soğutma koşulları uygunsa alüminyum levha ve bazı hafif metal parçalar işlenebilir. Metal işleme sırasında ahşaba göre daha kontrollü paso, uygun kesici takım ve etkili talaş tahliyesi gerekir.
Kompozit malzemeler
Alüminyum kompozit panel, karbon fiber veya cam elyaf takviyeli malzemeler uygulamaya uygun takım ve toz kontrolüyle işlenebilir. Aşındırıcı kompozitler takım ömrünü hızla azaltabileceği için kesici seçimi önemlidir.
Köpük, kauçuk ve modelleme malzemeleri
Ambalaj kalıpları, modelleme blokları, teknik köpükler ve belirli elastomerler özel kesicilerle işlenebilir. Malzemenin sıkıştırılmadan sabitlenmesi ve kesim sırasında deforme olmaması gerekir.
Tabla ve bağlama yöntemi neden önemlidir?
Parça işlem sırasında hareket ederse ölçü ve yüzey kalitesi bozulur. Vakum tabla, geniş levhaları hızlı sabitlemek için yaygın bir çözümdür. Küçük parçalar veya vakum kaçağı yüksek malzemeler için mekanik kelepçe, fikstür, çift taraflı bant veya özel bağlama plakaları kullanılabilir.
Vakum pompasının kapasitesi kadar tabla yüzeyinin bölgelere ayrılması, conta düzeni ve kurban tablanın düzlüğü de tutma performansını etkiler.
Spindle ve takım seçimi
Spindle gücü tek başına yeterli bir seçim kriteri değildir. Devir aralığı, tork karakteri, pens sistemi, soğutma yöntemi ve otomatik takım değiştirme ihtiyacı birlikte değerlendirilmelidir. İşlenecek malzemeye uygun takım çapı, ağız sayısı ve kesici geometri seçilmelidir.
Yanlış takım; çapak, yanık izleri, titreşim, ölçü sapması ve kısa takım ömrüne neden olabilir. Kesici üreticisinin önerdiği talaş yükü dikkate alınarak ilerleme ve devir ayarlanmalıdır.
CNC router seçerken hangi bilgiler hazırlanmalı?
- İşlenecek malzemeler ve maksimum kalınlıklar
- En büyük ve en küçük parça ölçüleri
- Günlük veya aylık üretim adedi
- İstenen tolerans ve yüzey kalitesi
- Kullanılacak takım sayısı
- Vakum, talaş emişi ve soğutma ihtiyacı
- Üç boyutlu işleme veya döner eksen gereksinimi
- Tesisin alan, elektrik ve hava altyapısı
Güvenli ve verimli kullanım
Kesici takımın doğru bağlanması, malzemenin sağlam sabitlenmesi ve toz-talaş tahliyesinin çalışması temel güvenlik şartlarıdır. Operatör, programı başlatmadan önce sıfır noktalarını, takım boyunu ve simülasyonu kontrol etmelidir. Bakım planında spindle, pens, kılavuzlar, yağlama sistemi, vakum filtresi ve emiş hattı yer almalıdır.
Sonuç: CNC router, doğru yapılandırıldığında çok farklı malzemeleri tek üretim platformunda işleyebilen esnek bir sistemdir. En iyi sonuç; makineyi yalnızca tabla ölçüsüne göre değil, malzeme, takım, bağlama ve gerçek üretim temposuna göre seçmekle elde edilir.