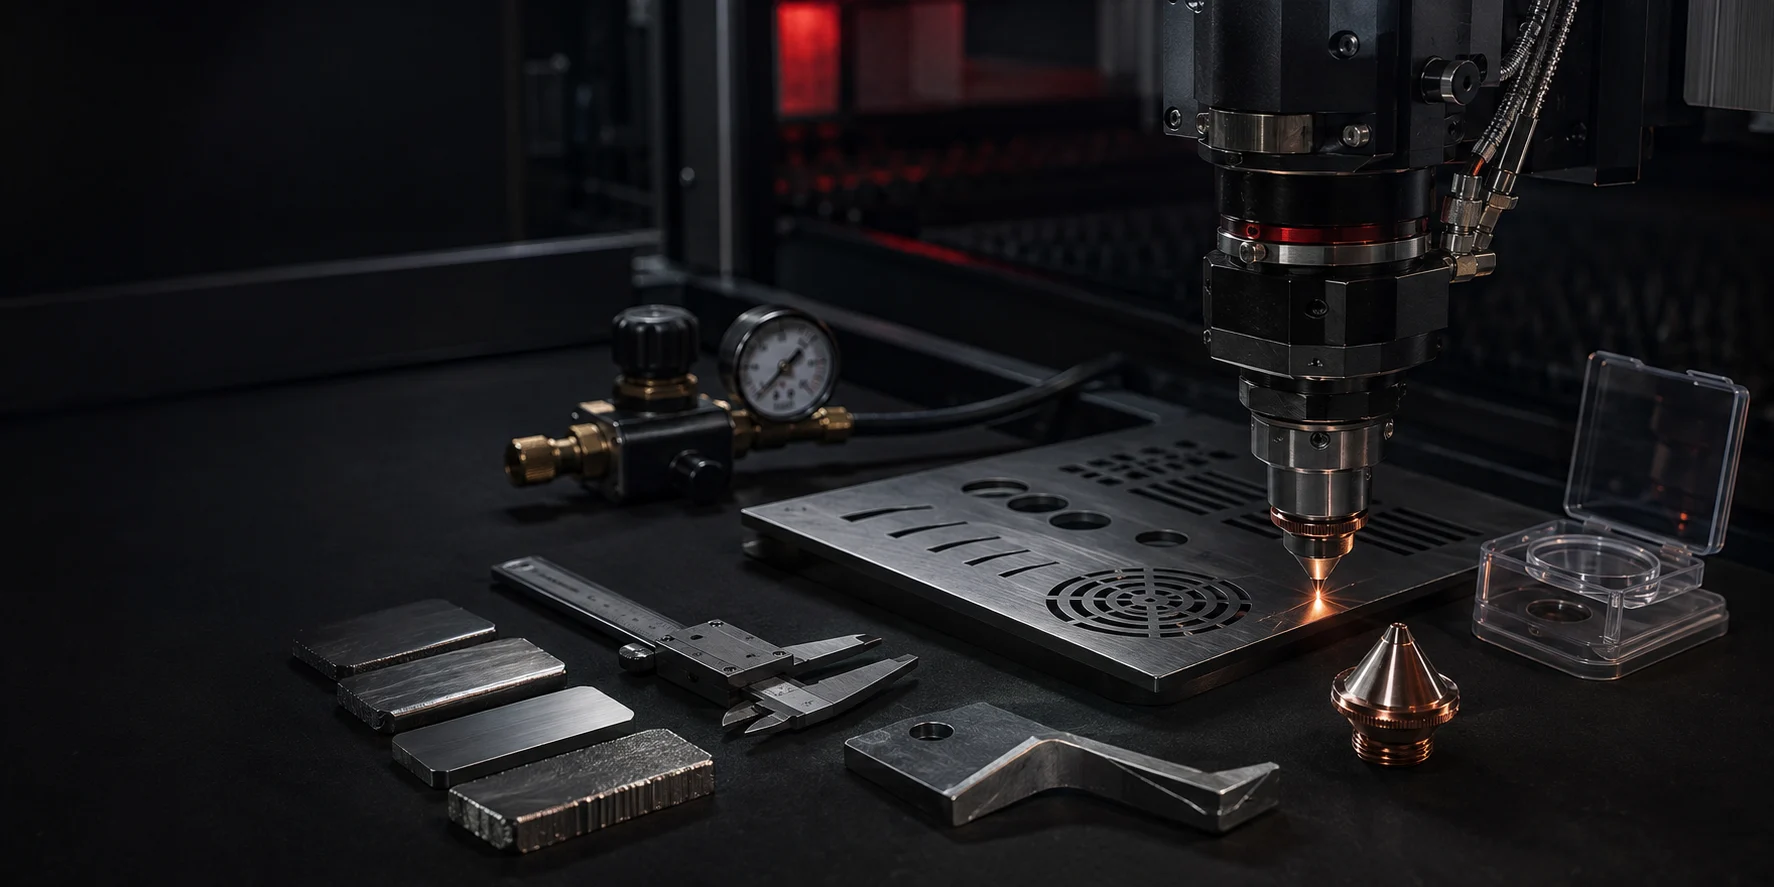
Lazer kesimde iyi kalite; yalnızca düzgün görünen bir kenar anlamına gelmez. Ölçülerin tolerans içinde kalması, çapak miktarının düşük olması, kesim kanalının kararlı ilerlemesi ve parçaların seri üretimde aynı sonucu vermesi gerekir. Bu kaliteyi tek bir ayar değil, birbiriyle ilişkili çok sayıda değişken belirler.
Sorunları sistematik biçimde çözebilmek için önce kesim sonucunu etkileyen temel faktörleri tanımak gerekir. Aşağıdaki sekiz başlık, hem ilk parça ayarında hem de devam eden üretimin kontrolünde kritik öneme sahiptir.
1. Malzemenin türü ve yüzey durumu
Karbon çeliği, paslanmaz çelik, alüminyum ve bakır aynı lazer enerjisine farklı tepkiler verir. Isı iletkenliği, yansıtıcılık ve kimyasal yapı değiştikçe uygun güç, hız ve gaz kombinasyonu da değişir.
Pas, yağ, koruyucu film, kaplama ve yüzeydeki düzensizlikler kesim sırasında ışının emilimini etkileyebilir. Aynı nominal kalınlıktaki iki levha bile alaşım veya yüzey farkı nedeniyle farklı sonuç verebilir. Bu nedenle malzeme partisi değiştiğinde ilk parçanın kontrol edilmesi önemlidir.
2. Lazer gücü ve ilerleme hızı
Güç ile ilerleme hızı arasında dengeli bir ilişki kurulmalıdır. Gereğinden düşük enerji, parçanın tam kesilememesine veya alt yüzeyde yoğun çapak oluşmasına yol açabilir. Gereğinden yüksek enerji ise kesim kanalını genişletebilir, köşeleri bozabilir ve ısıdan etkilenen bölgeyi artırabilir.
İdeal değer, yalnızca makinenin ulaşabildiği en yüksek hız değildir. Delme süresi, küçük konturlar, köşe geçişleri ve parça geometrisi hesaba katılarak kararlı bir proses penceresi oluşturulmalıdır.
3. Odak konumu
Lazer ışınının en dar olduğu odak noktası, malzeme yüzeyine göre doğru konumlandırılmalıdır. Odak konumundaki küçük değişiklikler bile kesim kanalının üst ve alt genişliğini, çapak oluşumunu ve kesme kabiliyetini etkileyebilir.
Uygun odak konumu; malzeme türü, kalınlık, gaz ve kesim stratejisine göre değişir. Otomatik odaklama sistemi ayar süresini kısaltabilir; ancak koruyucu camın temizliği ve yükseklik algılamasının doğruluğu yine kontrol edilmelidir.
4. Yardımcı gazın türü, saflığı ve basıncı
Yardımcı gaz, eriyen malzemeyi kesim aralığından uzaklaştırır ve kimyasal reaksiyonu kontrol eder. Oksijen karbon çeliğinde ekzotermik reaksiyonla kesime katkı sağlayabilir. Azot, paslanmaz çelik ve alüminyumda oksitsiz veya daha temiz bir kenar hedeflendiğinde tercih edilebilir. Basınçlı hava ise uygun uygulamalarda işletme maliyetini dengeleyen bir seçenek olabilir.
Gaz basıncının kararsız olması, hat içindeki kirlilik veya yetersiz saflık yüzey kalitesini doğrudan etkiler. Regülatör, filtre ve bağlantı noktaları düzenli kontrol edilmelidir.
5. Nozül seçimi ve merkezleme
Nozül çapı ve tipi, gaz akışının kesim bölgesine nasıl ulaştığını belirler. Hasarlı, kirli veya uygun olmayan nozül; asimetrik çapak, düzensiz kesim izi ve gaz tüketiminde artış oluşturabilir.
Lazer ışınının nozül merkezinden geçmesi gerekir. Merkezleme bozuksa bir yöndeki kesimler temizken diğer yöndekiler sorunlu olabilir. Nozül yüksekliği de gazın etkili kullanımını ve çarpışma riskini etkiler.
6. Optik elemanların temizliği
Koruyucu cam ve diğer optik elemanlar, duman veya sıçrantı nedeniyle kirlenebilir. Kirli bir optik yüzey ışın kalitesini düşürür, ısınmaya neden olur ve zamanla pahalı bileşenlere zarar verebilir.
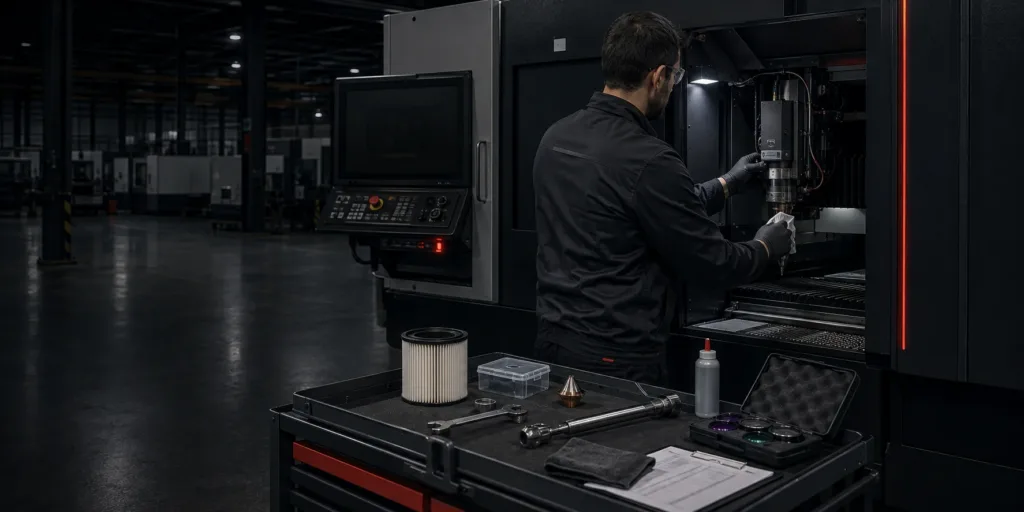
Temizlik işlemi uygun ekipman ve yöntemle yapılmalıdır. Optik yüzeylere çıplak elle temas edilmemeli, üretici tarafından belirtilen kontrol aralıkları uygulanmalı ve hasarlı koruyucu cam gecikmeden değiştirilmelidir.
7. Hareket sistemi ve mekanik kararlılık
Kesim kafasının programlanan yolu doğru takip edebilmesi için kılavuzlar, tahrik sistemi ve makine gövdesi kararlı çalışmalıdır. Boşluk, titreşim, gevşek bağlantı veya kirli kızaklar özellikle küçük deliklerde ve keskin köşelerde ölçü sapmasına neden olabilir.
Yüksek hız kadar ivme ve yön değiştirme kontrolü de önemlidir. Periyodik mekanik bakım, yağlama ve eksen kontrolleri kesim kalitesinin korunmasına yardımcı olur.
8. Programlama, yerleşim ve takım yolu
Kesime nereden başlanacağı, konturların sırası, giriş-çıkış hareketleri ve parçaların levha üzerindeki yerleşimi sonucu etkiler. Isının belirli bir bölgede birikmesi levhanın deformasyonuna, küçük parçaların devrilmesi ise kesim kafasıyla çarpışmaya yol açabilir.
Ortak kesim, mikro bağlantı, köprüleme ve otomatik yerleşim gibi yöntemler doğru kullanıldığında süreyi ve fireyi azaltabilir. Buna karşılık yanlış strateji, parçanın ölçüsünü veya kenar kalitesini bozabilir.
Kesim hatasını teşhis ederken nasıl ilerlenmeli?
- Hatanın tüm parçada mı, belirli yönde mi veya yalnızca köşelerde mi oluştuğunu belirleyin.
- Malzeme ve program değişkenlerini sabitleyin.
- Nozül, koruyucu cam ve merkezleme gibi hızlı kontrolleri tamamlayın.
- Gaz basıncını ve akış kararlılığını doğrulayın.
- Güç, hız ve odak ayarlarını tek seferde yalnızca bir değişkeni değiştirerek test edin.
- Başarılı parametreleri malzeme ve kalınlık bilgisiyle birlikte kaydedin.
Süreklilik için kalite kaydı tutun
Numune parçaların fotoğrafları, kullanılan parametreler, malzeme partisi ve operatör notları kayıt altına alındığında tekrarlayan sorunlar daha hızlı çözülebilir. Yalnızca iyi sonucu değil, başarısız denemeleri de kaydetmek proses bilgisinin kurumsallaşmasını sağlar.
Sonuç: Lazer kesim kalitesi; malzeme, optik, gaz, mekanik sistem ve programlamanın birlikte yönetilmesiyle elde edilir. Düzenli kontrol ve kayıtlı parametre yaklaşımı, tek seferlik iyi bir parçadan çok daha değerlidir: hedef, her vardiyada aynı kaliteyi sürdürebilmektir.